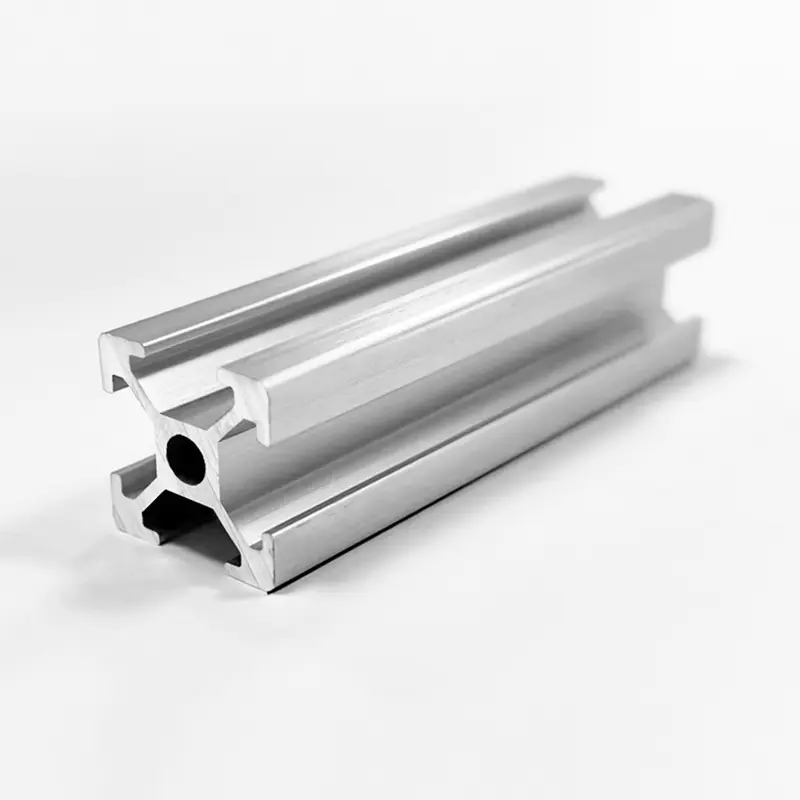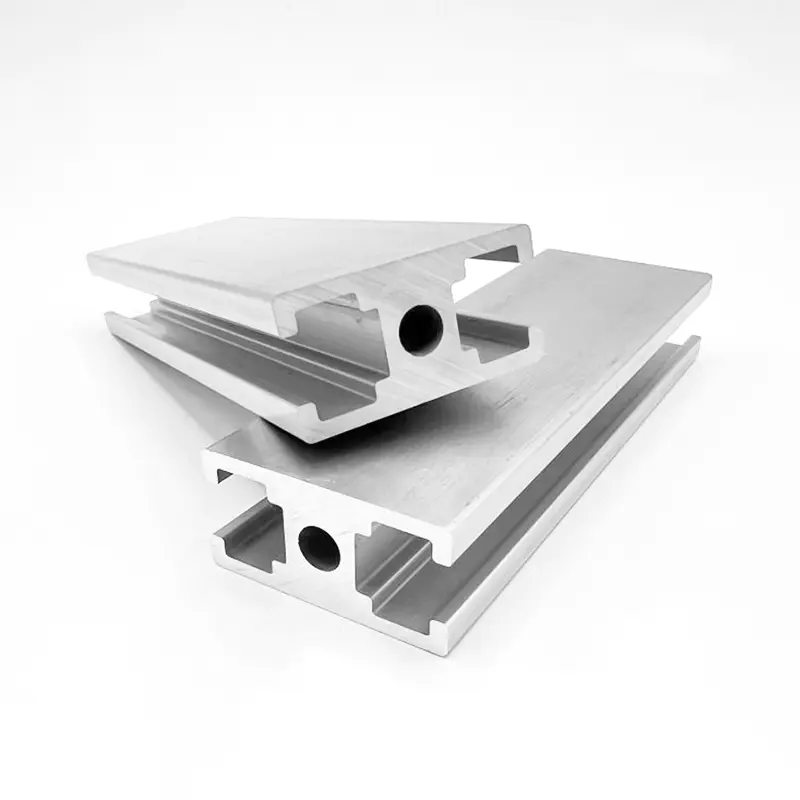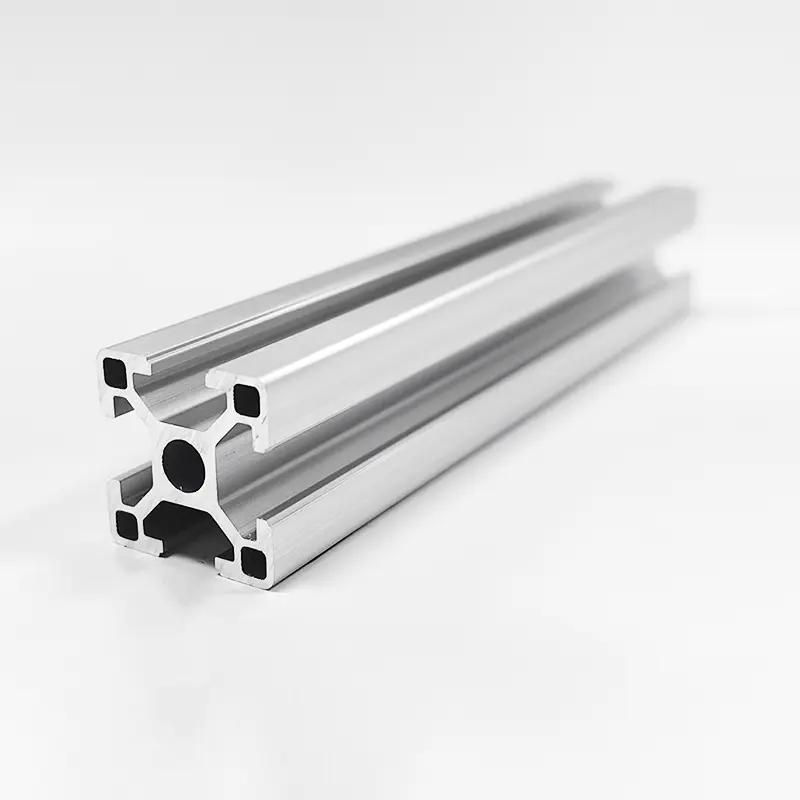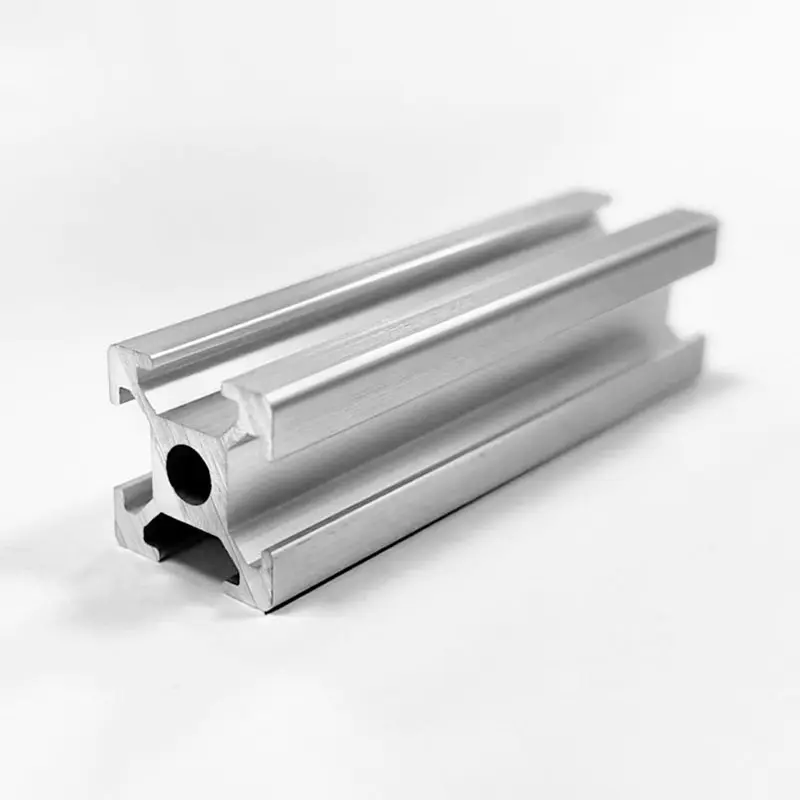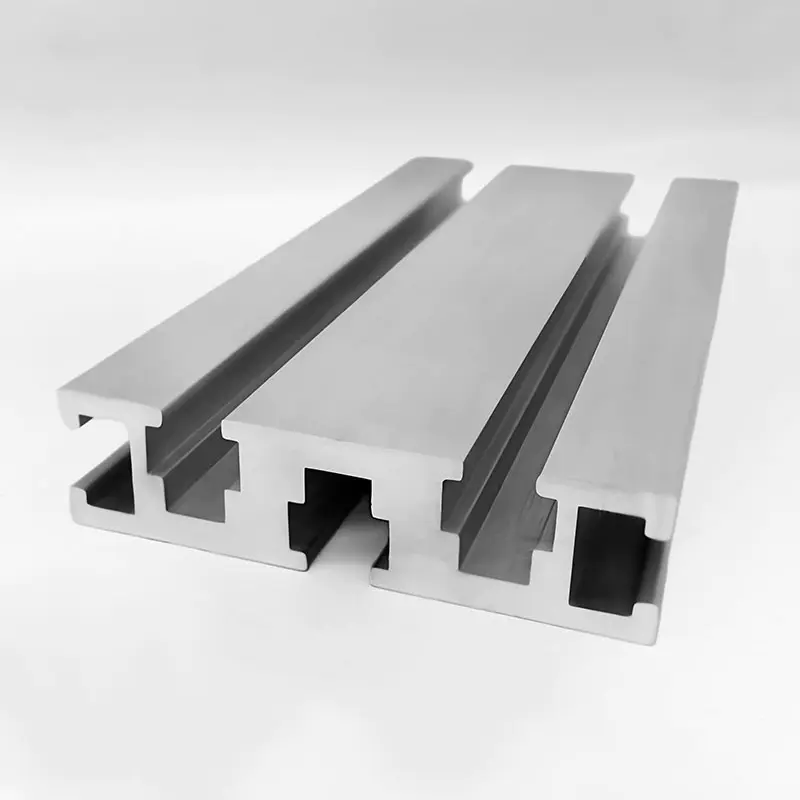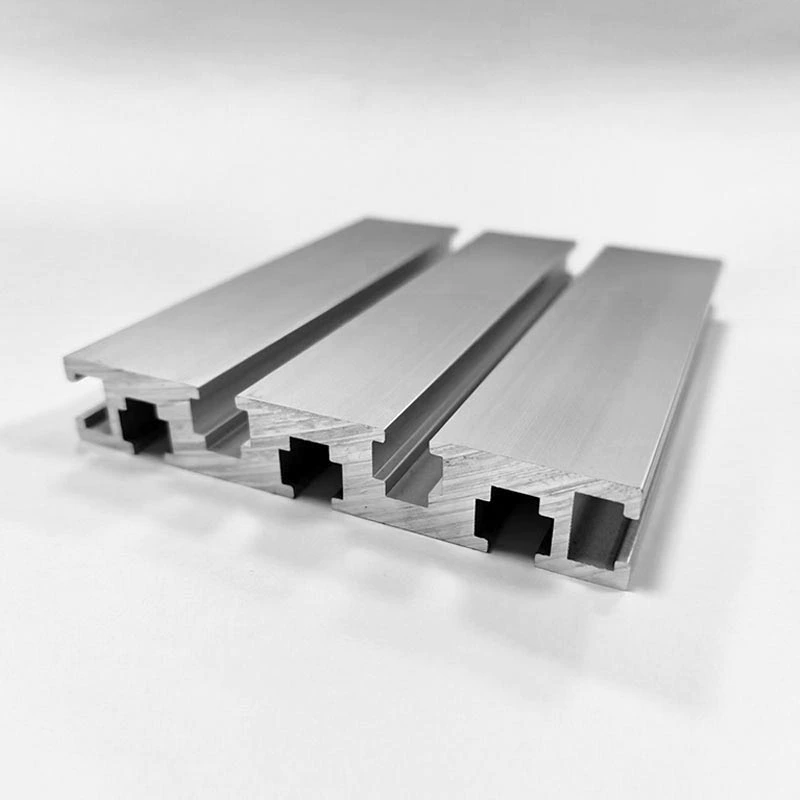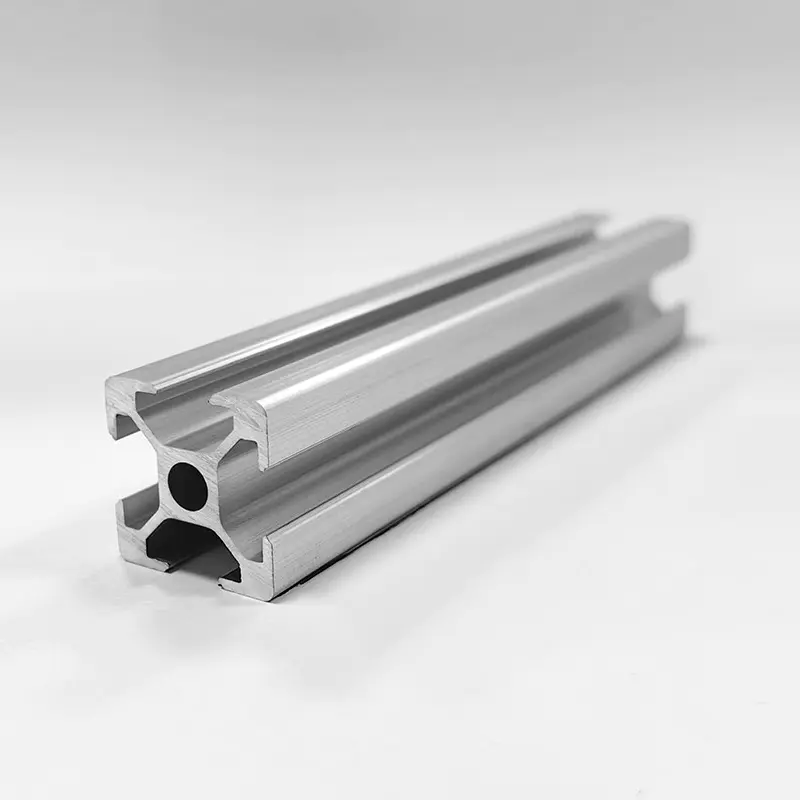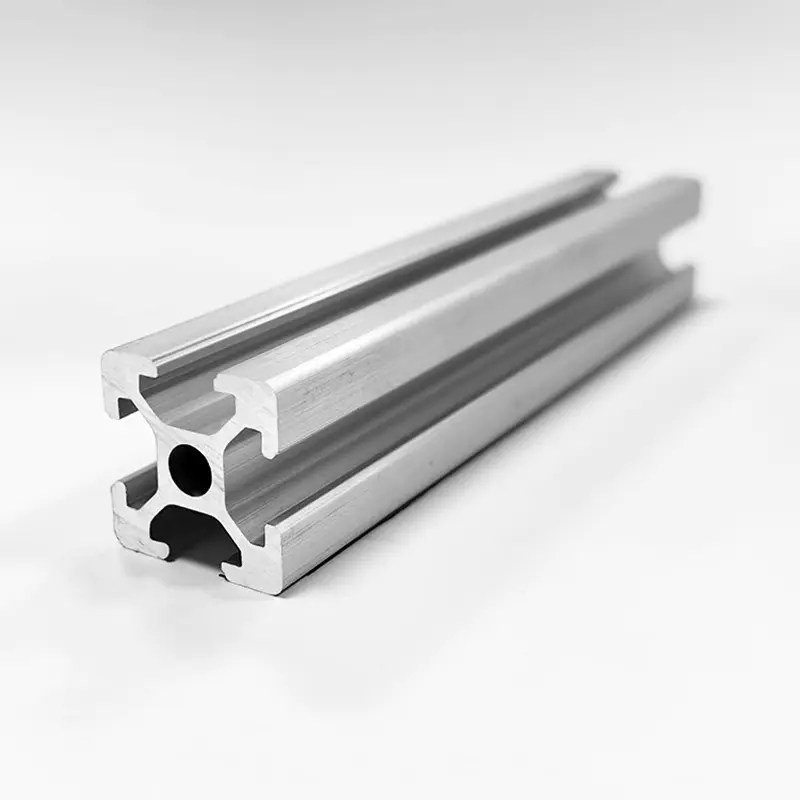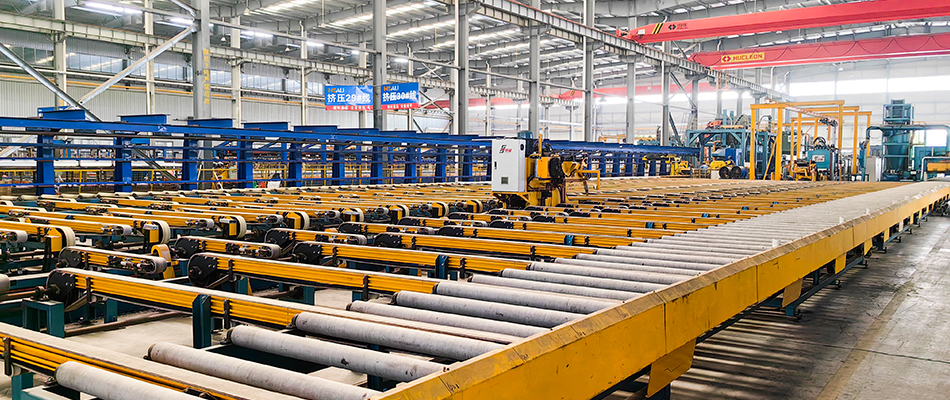
Экструзия алюминиевого профиля – многоэтапный, технологичный процесс. Основные шаги заключаются в следующем:
- Предварительная обработка сырья: алюминиевая заготовка подвергается гомогенизации при температуре 480–520°C в течение 4–8 часов, чтобы устранить сегрегацию по границам зерен и обеспечить равномерную текучесть металла во время экструзии.
- Нагрев: Заготовку нагревают до температуры пластической деформации (450–500°С). Экструзионная матрица также предварительно нагревается примерно до 480°C и вымачивается до температуры заготовки.
- Формование экструзией: нагретая заготовка проталкивается через отверстие матрицы под высоким давлением (15–50 МН) для формирования профиля определенного поперечного сечения. Скорость экструзии регулируется в зависимости от свойств сплава — например, алюминиевый сплав 6063 обычно экструдируется со скоростью 20–30 м/мин.
- Охлаждение: Свежеэкструдированный профиль немедленно закаливают в режиме онлайн, охлаждая с 500°C до температуры ниже 200°C в течение 60 секунд, чтобы обеспечить достаточное осаждение упрочняющей фазы.
- Растяжение: степень растяжения 0,5–3% применяется с использованием растяжителя для снятия внутреннего остаточного напряжения.
- Старение: Растянутые профили загружаются в стеллажи для материалов и передаются в печь старения, где они выдерживаются при температуре 200°C в течение 2 часов.
- Обработка поверхности: В зависимости от требований применяется обработка поверхности, такая как анодирование, электрофоретическое покрытие или порошковое покрытие.
- Проверка качества: готовая продукция проходит комплексную проверку, включая проверку размеров и проверку механических свойств.