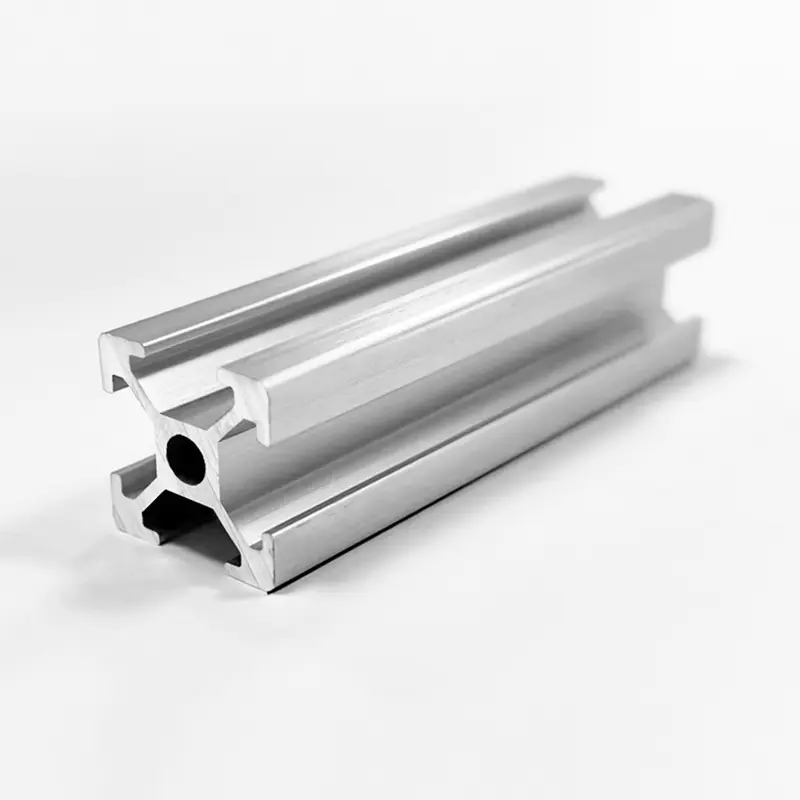

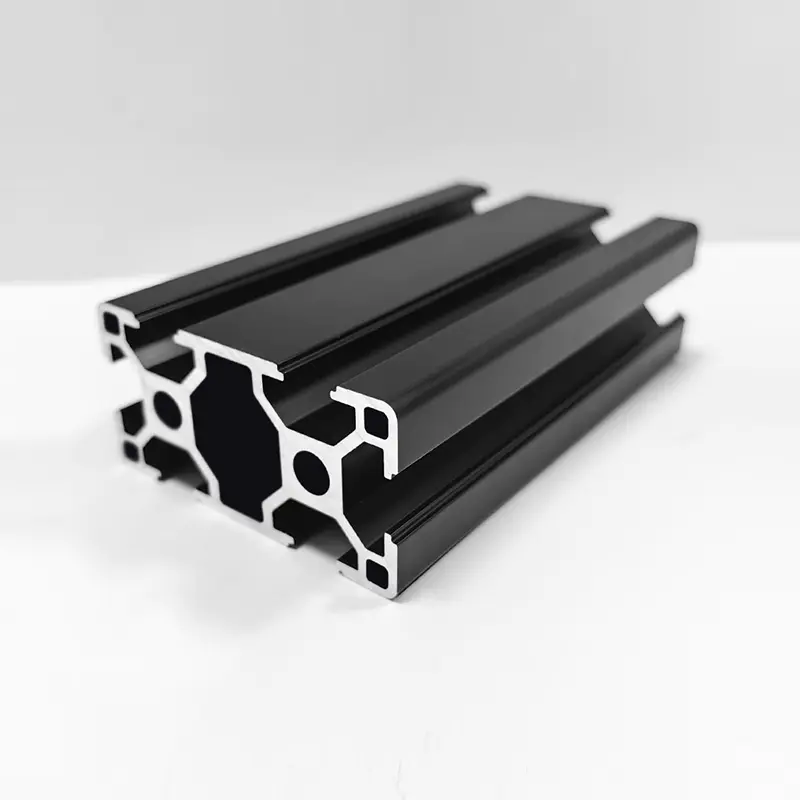
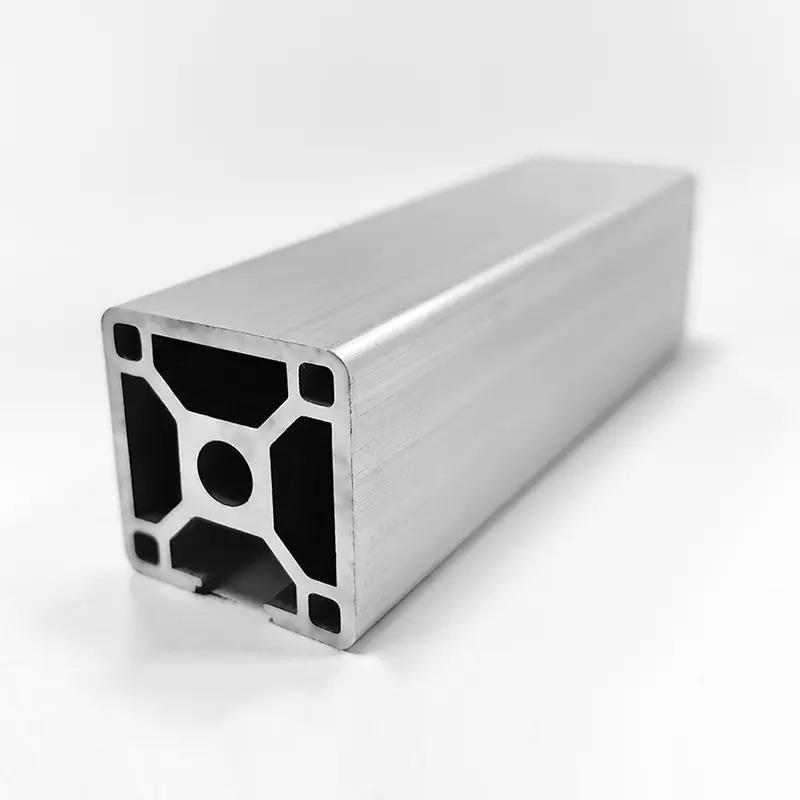
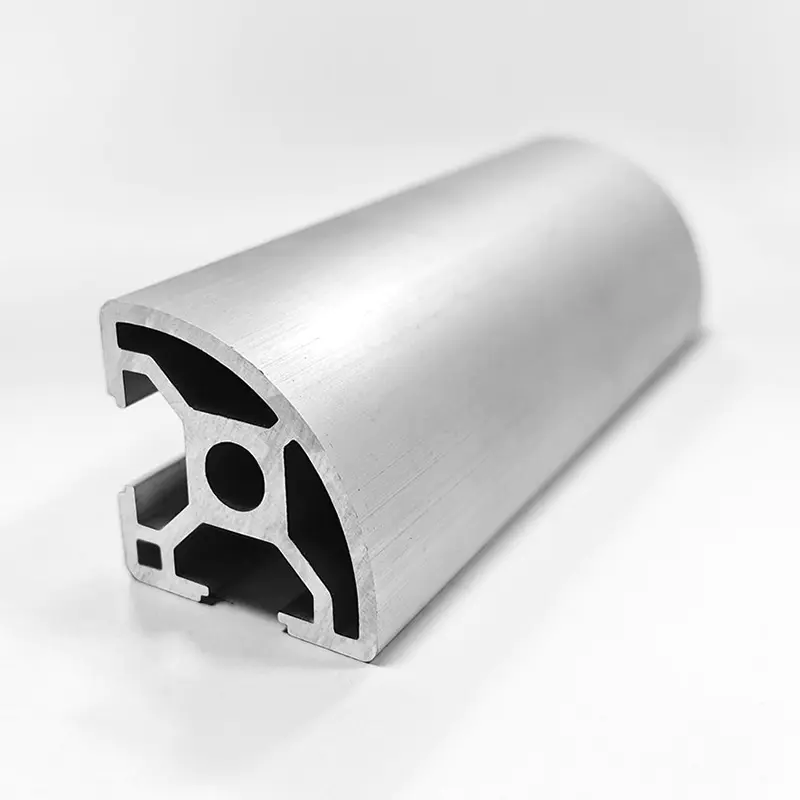
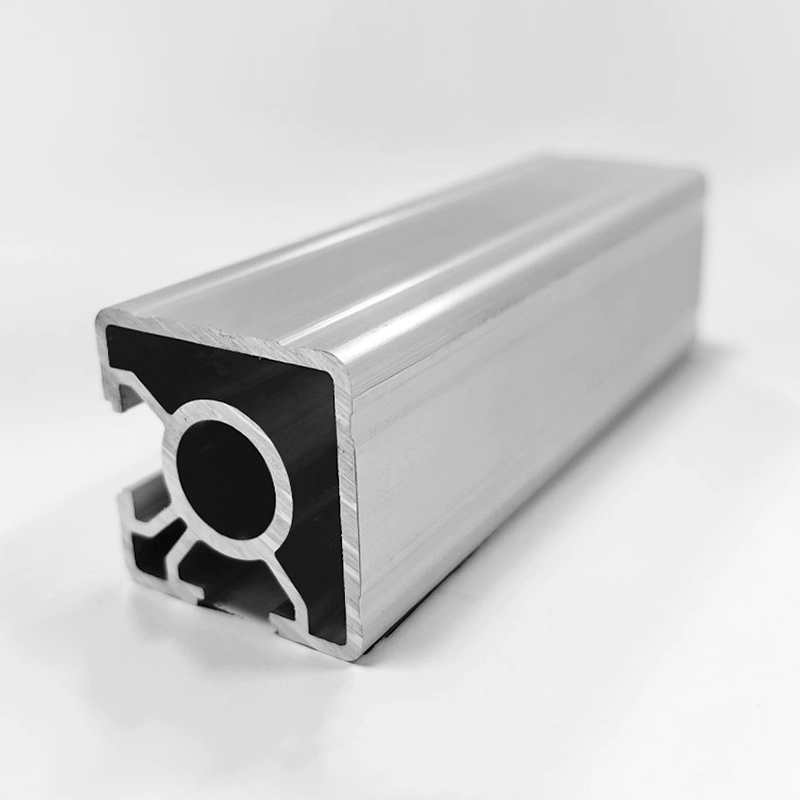
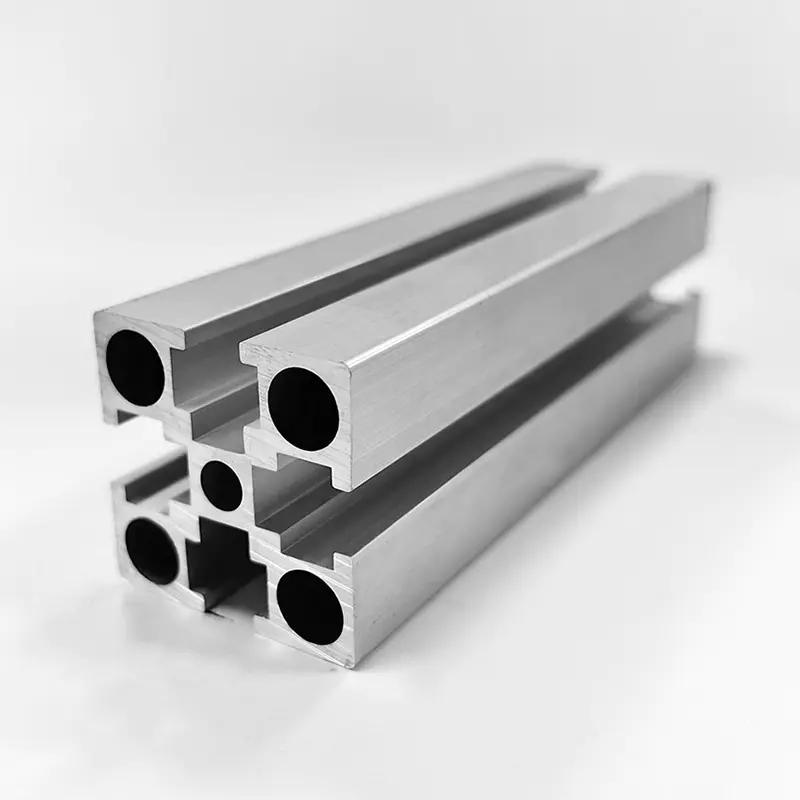
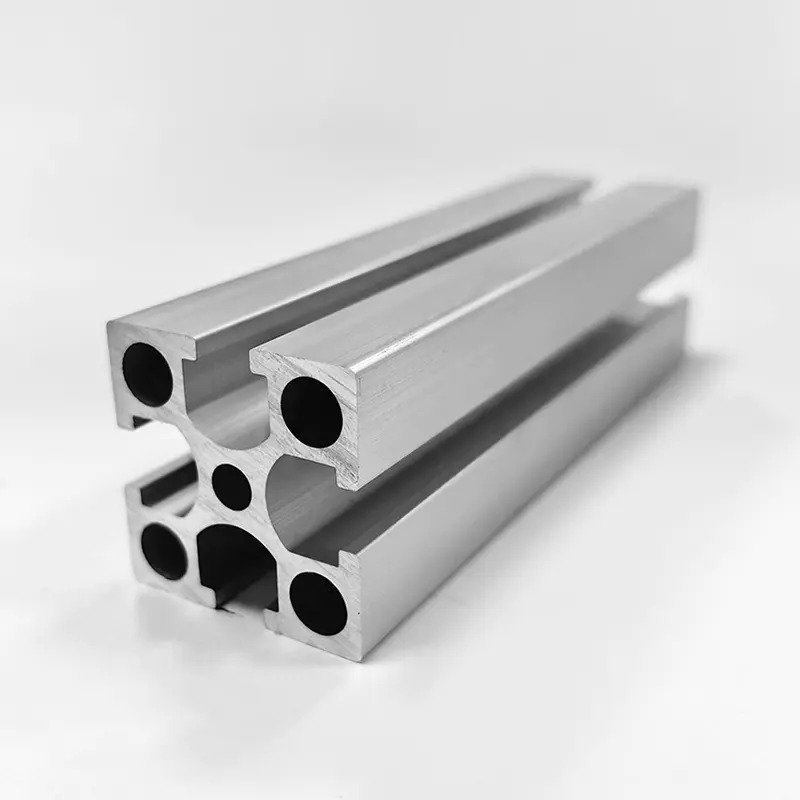
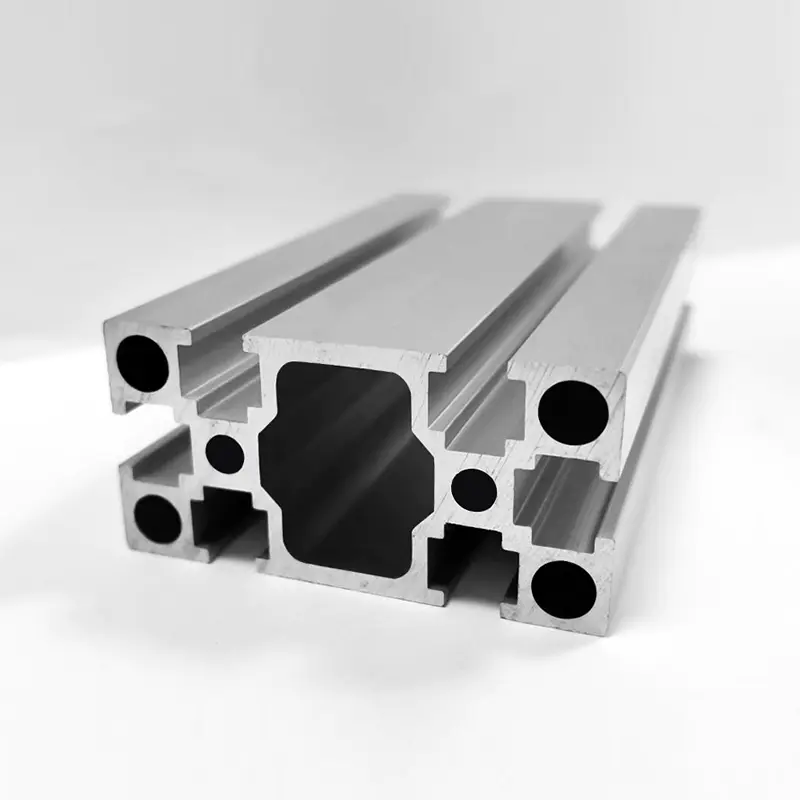
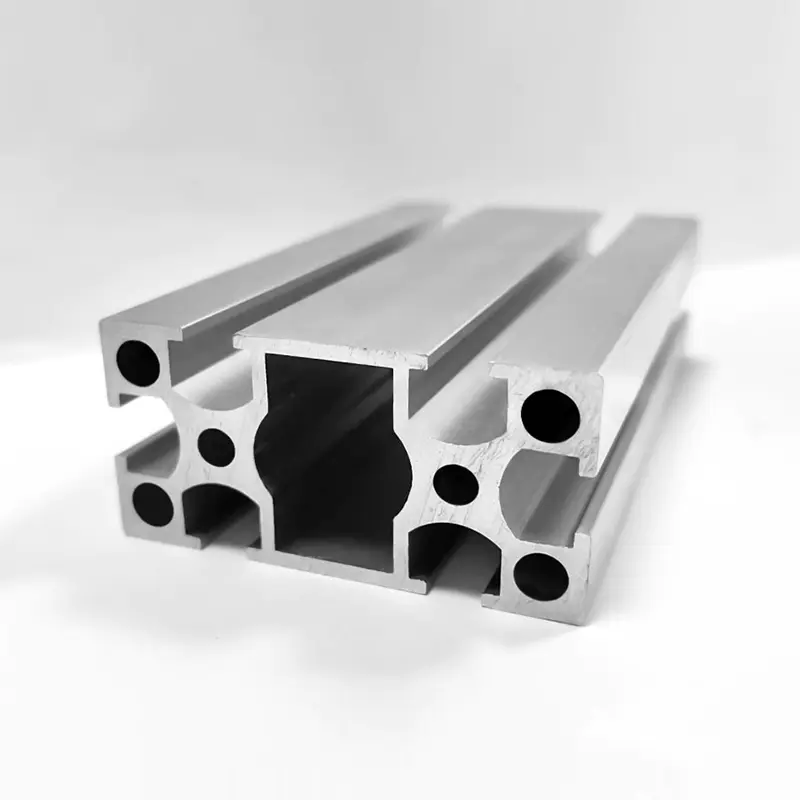
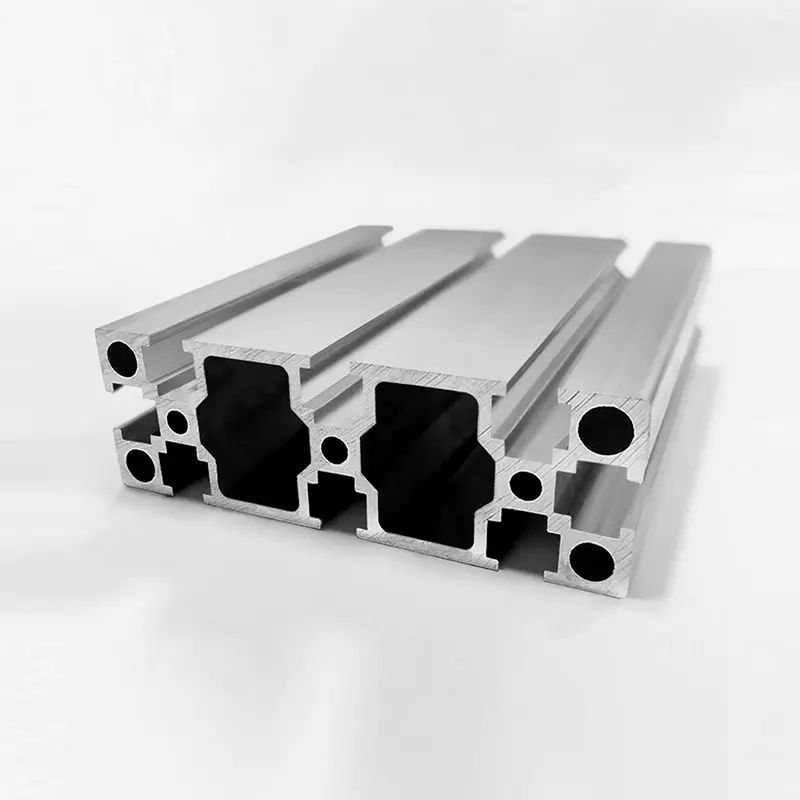
Профиль из высокопрочного сплава 6061-Т6
Изготовлен из алюминия 6061-Т6 с увеличенной толщиной стенок и оптимизированным внутренним оребрением. Предназначен для структурных каркасов, баз автоматизированного оборудования и систем поддержки тяжелых грузов. Прецизионные допуски соответствуют стандарту ASTM B221, а обработка поверхности на станках с ЧПУ выполняется собственными силами.
Основные преимущества
Интегрированная производственная цепочка
Проектирование пресс-форм, экструзия, обработка на станках с ЧПУ (3- и 5-осевые), анодирование, порошковое покрытие и сборка — все это осуществляется собственными силами на трех производственных базах. Сокращает время выполнения заказа и обеспечивает полную отслеживаемость.
Высокопрочный сплав
Контролируемое содержание Mg (0,8–1,2%) и Si (0,4–0,8%) обеспечивает стабильные механические свойства. Закал Т6 обеспечивает баланс прочности, формуемости и коррозионной стойкости.
Точность и стабильность
Прямолинейность ≤ 0,5 мм/м, скручивание ≤ 0,3 мм/м. Нестандартная длина с допуском на резку ±0,2 мм. Подходит для высокоточной сборки с сопрягаемыми компонентами.
Поверхностная инженерия
Перед отделкой обезжиривается и пассивируется. Анодное покрытие толщиной до 25 мкм (класс AA25) согласно MIL-A-8625. Порошковое покрытие доступно в цветах RAL с одинаковой толщиной пленки.
Технические характеристики продукта
| Параметр | Значение/диапазон |
|---|---|
| Сплав/Закал | 6061-Т6 |
| Толщина стенки | 2,5–6,0 мм (в зависимости от серии) |
| Стандартная длина | 6,0 м / 6,5 м (возможен индивидуальный крой) |
| Предел прочности (Rm) | ≥ 310 МПа |
| Предел текучести (Rp0,2) | ≥ 276 МПа |
| Удлинение (А50) | ≥ 10 % |
| Твердость (HBW) | ≥ 95 |
| Чистота поверхности | Мельница, прозрачный/черный анодированный, порошковое покрытие (RAL) |
| Допуск прямолинейности | ≤ 0,5 мм/м |
| Допуск на скручивание | ≤ 0,3 мм/м |
Области применения
Промышленное оборудование
- Рамы машин и опоры конвейеров
- Вибропоглощающие основания
- Портальные и портальные конструкции
Автоматизация и робототехника
- Рабочие станции для роботов и крепления для рабочих органов
- Линейные направляющие и кронштейны привода
- Защитное ограждение и каркас корпуса
Инфраструктура и энергетика
- Системы крепления солнечных панелей
- Сверхмощные стеллажи и стеллажи
- Нестандартные корпуса для электрошкафов
Рекомендации по обработке и сборке
- Рекомендуемый момент нарезания резьбы М8: 18–22 Н·м. Используйте винты с накаткой резьбы для глухих отверстий, чтобы уменьшить концентрацию напряжений.
- Для анодированных поверхностей используйте чистящие средства с нейтральным pH (6–8). Избегайте кислотных или щелочных веществ, которые могут разрушить покрытие.
- Сварка: используйте присадочную проволоку ER4043 или ER5356. Для восстановления свойств Т6 необходима послесварочная термообработка (PWHT).
- Максимальная температура непрерывной эксплуатации: 150 °C. Снижение прочности происходит выше этого порога.
- Хранение: держите профили сухими и закрытыми. Избегайте прямого контакта с разнородными металлами (медью, голой сталью) во избежание гальванической коррозии.
Часто задаваемые вопросы
При свободно опирающемся пролете 2,0 м с равномерной нагрузкой профиль 100×100×5 мм (момент сечения 22,4 см³) выдерживает около 1800 кг при пределе текучести (276 МПа). Для точечных нагрузок в середине пролета уменьшите грузоподъемность на 50%. Всегда сверяйтесь с инженерными расчетами для вашей конкретной конфигурации.
Да. Huishuo управляет 3-осевыми и 5-осевыми обрабатывающими центрами с ЧПУ для сверления, нарезания резьбы, фрезерования и растачивания. Мы также предлагаем резку профилей на точную длину с допуском ±0,2 мм. Отправьте 2D/3D чертежи на рассмотрение процесса.
Завод отгружается в течение 7–10 дней. Анодирование (прозрачное/черное) добавляет 3–5 дней; порошковая покраска (любой RAL) добавляет 5–7 дней. Все линии обработки поверхности находятся внутри компании, что сокращает задержки при привлечении аутсорсинга. Минимальный объем заказа нестандартных цветов: 500 кг.
Используйте противозадирную смазку (на основе никеля или меди) для резьбы или используйте крепежные детали с тефлоновым покрытием. Для анодированных профилей нанесите сухую смазку на сопрягаемые поверхности, чтобы уменьшить трение и предотвратить перенос алюминия.