Хсау Хсау Хсау Хсау Хсау
Хсау Хсау Хсау Хсау
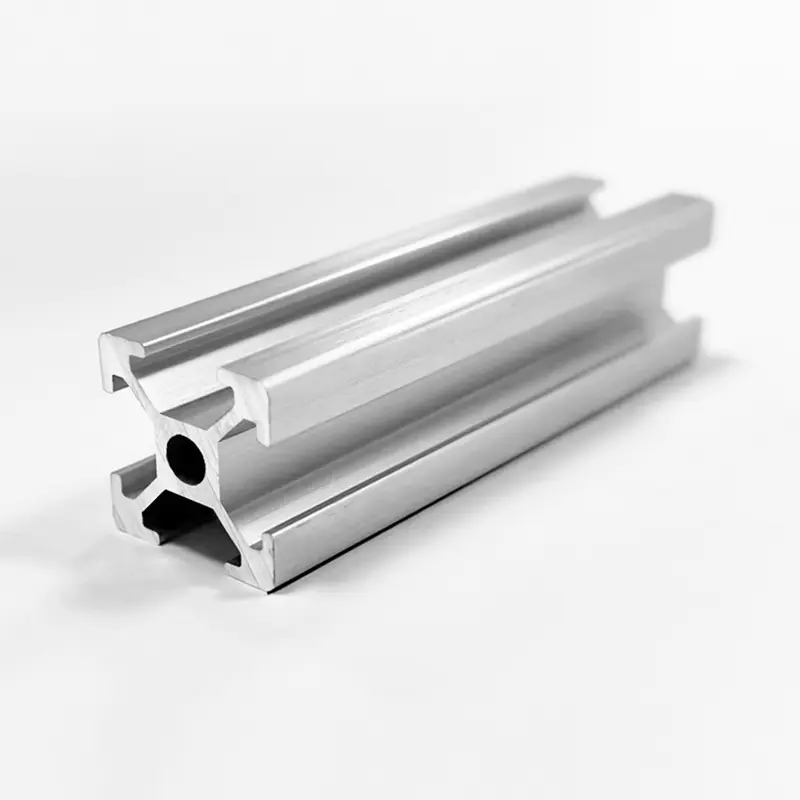
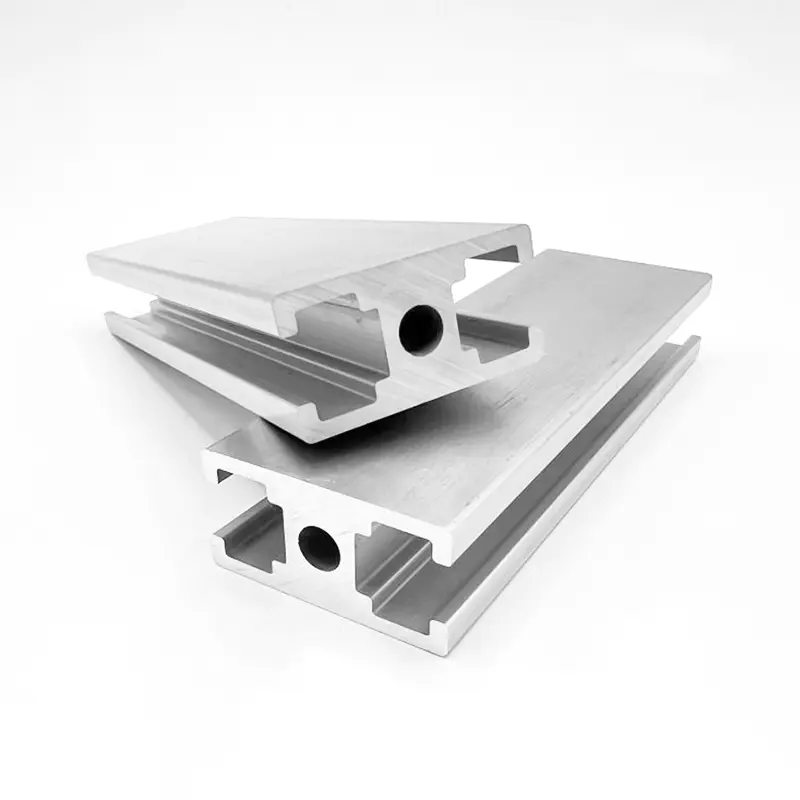
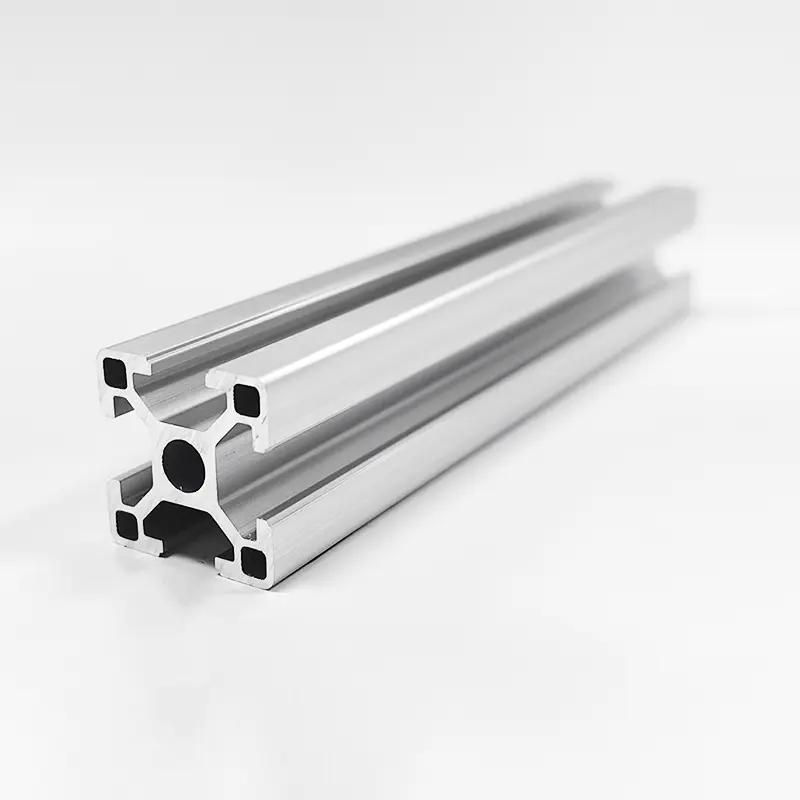
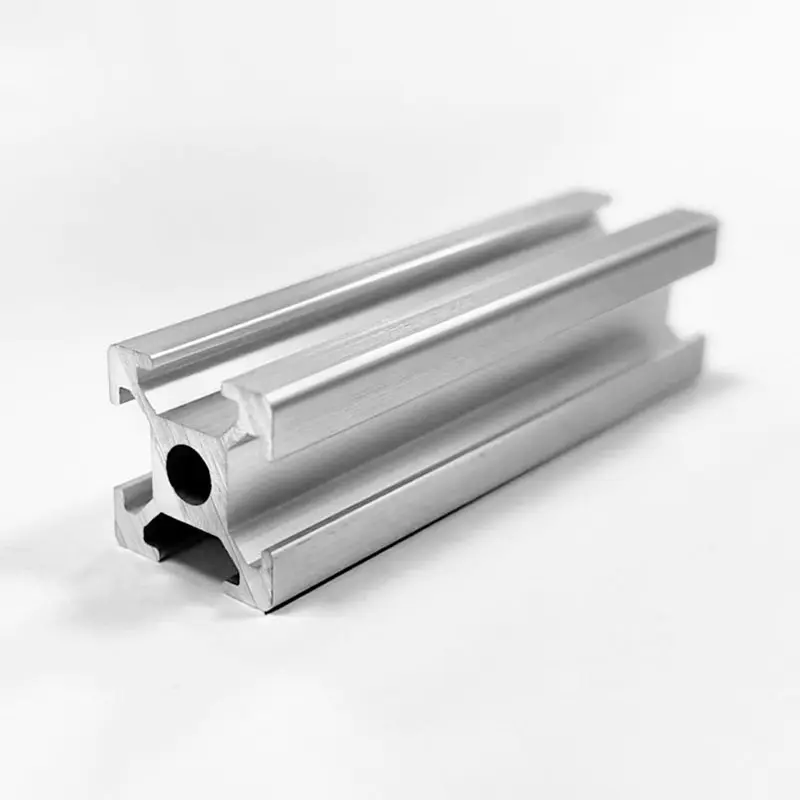
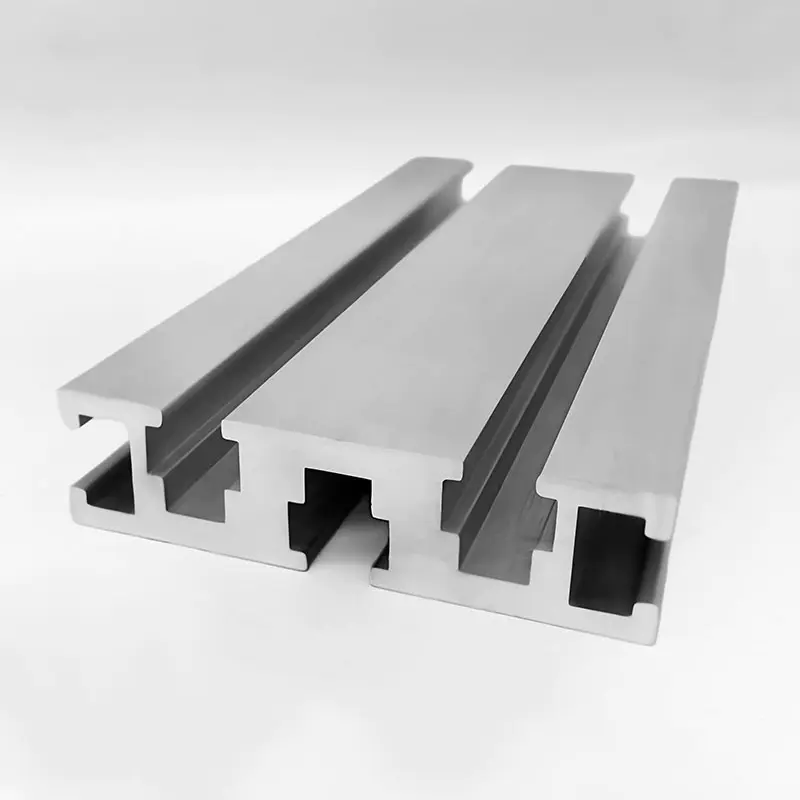
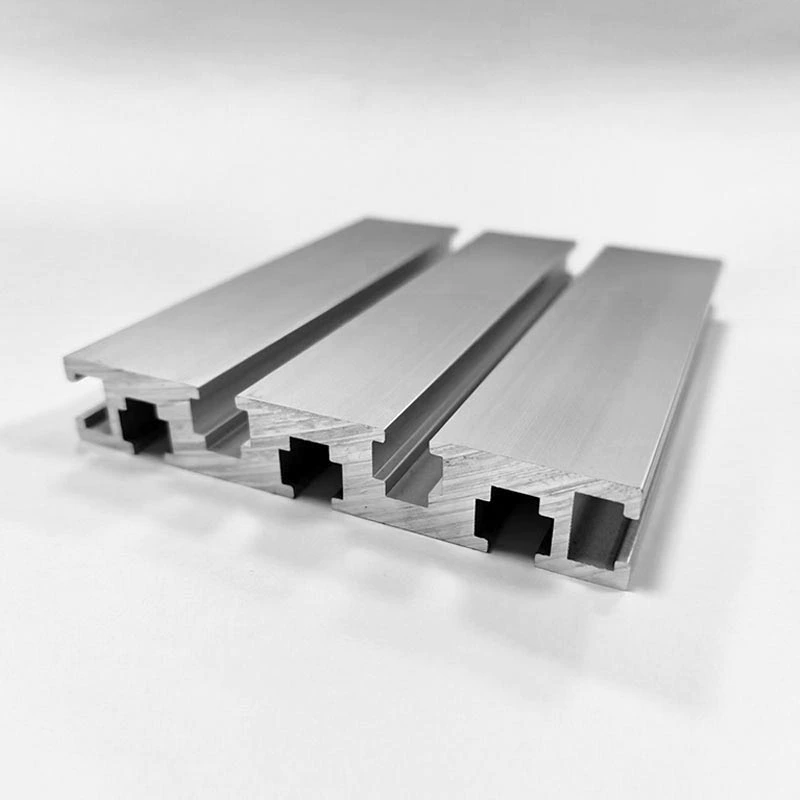
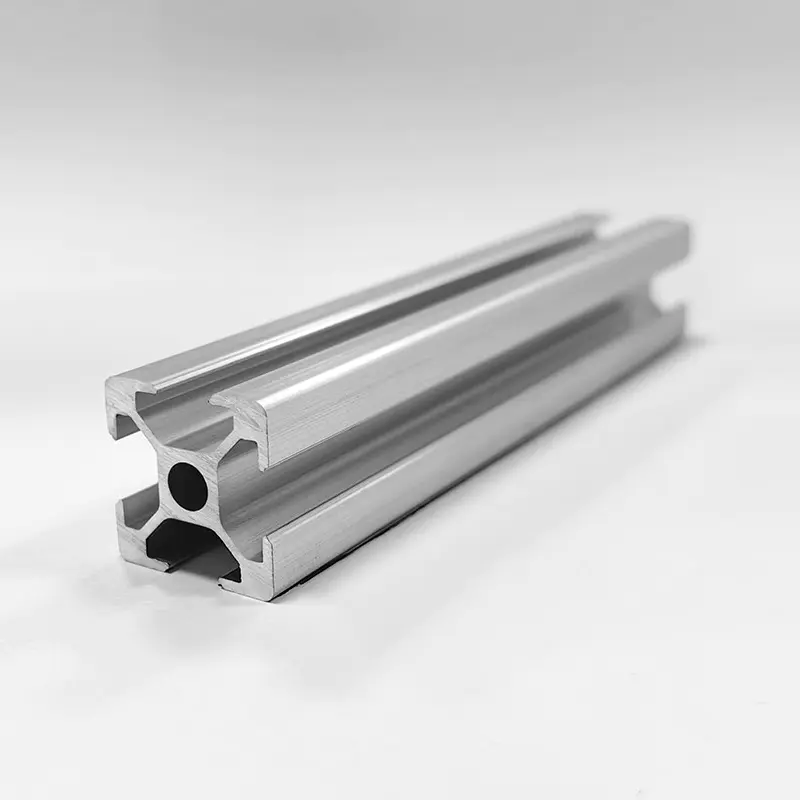
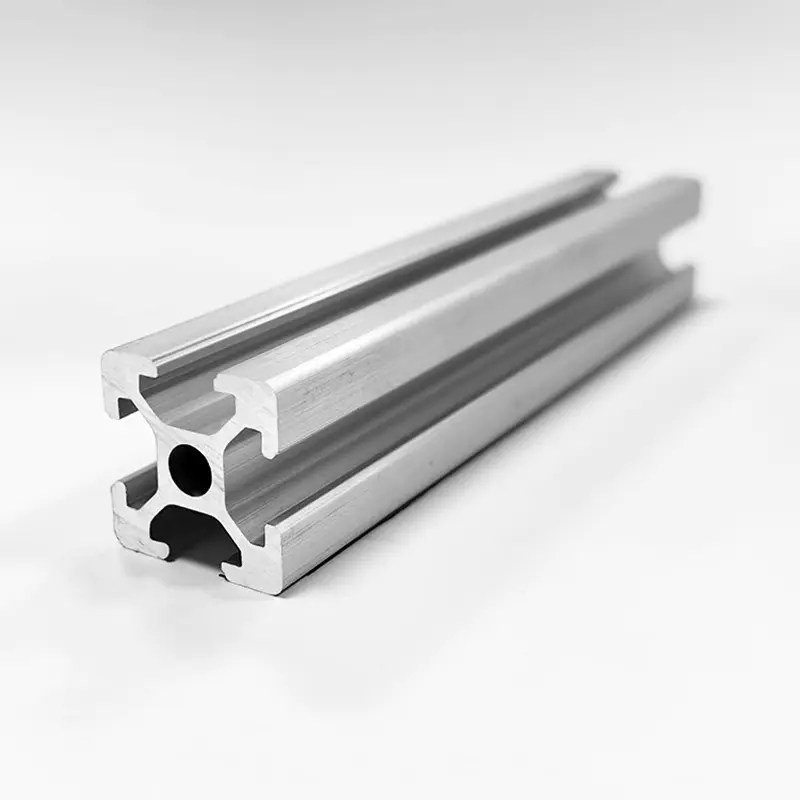
Алюминиевые экструзионные профили стали фундаментальными компонентами в современном машиностроении, строительстве, автомобилестроении, возобновляемых источниках энергии и промышленной автоматизации. Процесс экструзии включает в себя продавливание нагретых заготовок из алюминиевого сплава через формованную стальную матрицу под экстремальным гидравлическим давлением. В результате этого процесса получаются профили непрерывной длины со сложным постоянным поперечным сечением, которые сочетают в себе легкие характеристики и долговечность конструкции.
Для международных покупателей, инженеров-строителей и производителей оригинального оборудования выбор правильного алюминиевого профиля требует оценки нескольких важных факторов. Свойства материала определяются составом сплава, режимом термообработки, геометрией поперечного сечения и методами отделки поверхности. Выбор неправильной марки сплава или обозначения отпуска может привести к преждевременному механическому выходу из строя, эстетическому ухудшению, увеличению производственных затрат или ненужным проблемам при сборке.
В этом комплексном техническом руководстве представлен углубленный сравнительный анализ основных строительных и конструкционных алюминиевых сплавов, в частности 6061, 6063 и 6005А. Он анализирует химический состав, механическую прочность, состояния отпуска, характеристики обработки поверхности и конструктивные допуски, чтобы помочь группам по закупкам и инженерам выбрать оптимальный профиль экструзии для их конкретных требований применения.
Характеристики алюминиевого профиля зависят от его химического состава. Стандартные экструдированные профили преимущественно относятся к алюминиевым сплавам серии 6xxx, основными легирующими элементами которых являются магний и кремний. Эти элементы образуют силицид магния (Mg2Si), соединение, которое делает сплав термообрабатываемым и чувствительным к дисперсионному твердению.
Точный баланс магния, кремния, меди, хрома и железа определяет характеристики обработки, скорость экструзии, формуемость и прочность после старения каждой марки сплава.
| Марка сплава | Кремний (Si) | Железо (Fe) | Медь (Cu) | Марганец (Mn) | Магний (Мг) | Хром (Cr) | Цинк (Zn) | Титан (Ti) | Алюминий (Al) |
|---|---|---|---|---|---|---|---|---|---|
| 6061 | 0,40 - 0,80% | Макс 0,70% | 0,15 - 0,40% | Макс 0,15% | 0,80 - 1,20% | 0,04 - 0,35% | Макс 0,25% | Макс 0,15% | Баланс |
| 6063 | 0,20 - 0,60% | Макс 0,35% | Макс 0,10% | Макс 0,10% | 0,45 - 0,90% | Макс 0,10% | Макс 0,10% | Макс 0,10% | Баланс |
| 6005A | 0,50 - 0,90% | Макс 0,35% | Макс 0,30% | 0,09 - 0,50% | 0,40 - 0,70% | 0,10 - 0,30% | Макс 0,20% | Макс 0,10% | Баланс |
Инженеры должны выбирать алюминиевые сплавы на основе конкретных критериев механической нагрузки, таких как предел текучести при растяжении, предел прочности при растяжении, удлинение и твердость поверхности.
Механическое поведение существенно варьируется в зависимости от состава сплава и применяемого процесса термообработки.
| Параметр свойства | 6063-Т5 | 6063-Т6 | 6061-Т6 | 6005А-Т6 | Конструкционная сталь (ссылка) |
|---|---|---|---|---|---|
| Предельная прочность на разрыв (МПа) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| Предел текучести (смещение 0,2%, МПа) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| Удлинение при разрыве (%) | 8 - 12 | 10–14 | 8 - 12 | 8 - 10 | 20–25 |
| Твердость по Бринеллю (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| Предел усталости (МПа) | 60 | 69 | 96 | 85 | 180 |
| Модуль упругости (ГПа) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Плотность (г/см3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
Алюминиевые профили получают значительную часть своей окончательной прочности в результате дисперсионного твердения, также известного как искусственное старение. Понимание обозначений отпусков имеет решающее значение при чтении технических чертежей и заказе необработанных профилей.
| Состояние темперамента | Процесс закалки | Искусственное старение | Уровень силы | Стабильность размеров | Холодная гибка |
|---|---|---|---|---|---|
| T4 | Быстрая вода/вентилятор | Нет (естественный возраст) | Умеренный | Умеренный | Отлично |
| Т5 | Принудительный воздух/туман | Да (стандартная духовка) | Средне-высокий | Отлично | Ярмарка |
| T6 | Интенсивная закалка водой | Да (расширенная духовка) | Максимум | От хорошего к честному | Ограниченный |
Экструдированные алюминиевые профили естественным образом образуют тонкую пленку пассивного оксида алюминия (толщиной от 5 до 10 нанометров) под воздействием кислорода. Однако промышленные, морские, архитектурные и декоративные помещения требуют специальной обработки поверхности для повышения коррозионной стойкости, износостойкости, однородности цвета и электрической изоляции.
Анодирование — это процесс электрохимического преобразования, при котором покрытие из натурального оксида алюминия утолщается до единого твердого пористого анодного слоя. Профиль погружается в качестве анода в ванну с сернокислым электролитом при подаче постоянного электрического тока.
Порошковое покрытие включает напыление электростатически заряженного сухого термореактивного полимерного порошка на тщательно предварительно обработанный алюминиевый профиль. Затем профиль запекают в печи для отверждения при температуре от 180 до 200 градусов Цельсия, плавя и сшивая порошок в непрерывный защитный слой.
Электрофорез сочетает в себе анодирование с нанесением вторичного электроосажденного верхнего покрытия из водорастворимой смолы. После стандартного анодирования влажный профиль погружается в ванну с акриловым или эпоксидным покрытием под постоянным электрическим током, в результате чего внутри и над анодными порами образуется равномерная полимерная пленка перед термоотверждением.
В системах жидких красок ПВДФ, обычно называемых такими торговыми марками, как Kynar 500 или Hylar 5000, используется технология фторполимерной смолы, смешанная с прочными керамическими пигментами. При нанесении в виде многослойной системы (грунтовка, цветное покрытие и дополнительное прозрачное верхнее покрытие) покрытия из ПВДФ обеспечивают высокую устойчивость к атмосферному разложению.
| Метод лечения | Типичная толщина | Коррозионная стойкость (испытание на солевой туман) | УФ и стабильность цвета | Царапина и твердость | Предпочтение первичного сплава |
|---|---|---|---|---|---|
| Прозрачное анодирование | 10–25 микрон | Отлично (1,000 hours) | Выдающийся | Очень высокий (8-9 Мооса) | 6063 (Лучшая четкость) |
| Порошковое покрытие | 60–120 микрон | Очень хорошо (1000–3000 часов) | От хорошего до выдающегося | Умеренный to High | 6063, 6061, 6005А |
| Электрофорез | 15–25 микрон | Улучшенный (2000 часов) | Отлично | Высокий (3-4 часа) | 6063 |
| Покрытие ПВДФ | 30 - 45 микрон | Исключительно (4000 часов) | Максимум / Unmatched | Умеренный | 6063, 6061, 6005А |
Проектирование эффективного алюминиевого экструзионного профиля требует понимания геометрии профиля, распределения толщины стенок, симметричного баланса веса и производственных допусков. Правильная конструкция снижает износ штампа, предотвращает искажение потока материала и минимизирует производственные затраты.
Международное производство алюминиевых профилей соответствует стандартизированным допускам на размеры, установленным такими организациями, как ASTM (Американское общество по испытаниям и материалам) и EN (Европейский комитет по стандартизации).
Большинство промышленных алюминиевых профилей требуют постэкструзионной обработки, включая резку на прецизионную длину, сверление, фрезерование, нарезание резьбы, гибку и соединение перед установкой в окончательные сборки.
Алюминиевые профили можно соединить с помощью механических креплений, структурного клеевого соединения или методов термической сварки.
Чтобы помочь инженерам-конструкторам и менеджерам по закупкам в выборе оптимального сочетания сплава, закалки и отделки, в таблице ниже представлены рекомендуемые характеристики профиля для основных отраслей промышленности.
| Область применения | Специальное применение | Рекомендуемый сплав и закал | Первичная обработка поверхности | Ключевой инженерный фактор |
|---|---|---|---|---|
| Архитектурное здание | Оконные рамы, двери, навесные стены, витрины | 6063-Т5 / 6063-T6 | Анодированный (15-25 мкм)/порошковое покрытие/ПВДФ | Превосходная эстетика, сложная полая геометрия, устойчивость к коррозии |
| Солнечная и возобновляемая энергия | Монтажные рамы для солнечных панелей, трекеры | 6005А-Т6 / 6061-T6 | Прозрачный анодированный (10-15 мкм) | Высокое соотношение прочности и веса, устойчивость к ветровым нагрузкам, быстрая сборка на месте. |
| Автомобили и электромобили | Каркасы аккумуляторных отсеков, защитные балки, рейлинги на крыше | 6061-Т6 / 6005A-T6 | Безхроматная конверсия / электронное покрытие | Поглощение энергии удара, высокий предел текучести, свариваемость. |
| Промышленная автоматизация | Модульная конструкция с Т-образными пазами, конвейерные направляющие, роботизированные порталы | 6063-Т6 / 6061-T6 | Прозрачный анодированный | Точные допуски по размерам, устойчивость поверхности к царапинам, структурная жесткость. |
| Электроника и отопление, вентиляция и кондиционирование | Светодиодные радиаторы, корпуса инверторов, теплообменники | 6063-Т5 | Анодированный / Электрофорез | Высокая теплопроводность (1200 Вт/м·К), отличная экструдируемость с тонкими ребрами. |
| Транспорт и морской транспорт | Полы кузовов грузовых автомобилей, трапы для лодок, внутренние рамы железнодорожных путей. | 6061-Т6 / 6005A-T6 | Порошковое покрытие морского класса/анодированное | Коррозионная стойкость в хлоридных средах, динамическая усталостная прочность. |
Основное различие заключается в химическом составе, прочности и характеристиках обработки поверхности. 6061 содержит более высокие уровни магния и кремния, а также добавлены медь и хром. Это делает 6061-T6 примерно на 30–40 процентов прочнее, чем 6063-T6, что делает его идеальным для конструкций, несущих тяжелые нагрузки. Напротив, 6063 имеет более чистый состав с низким содержанием меди, обеспечивает исключительную экструдируемость для получения сложных или тонкостенных форм и обеспечивает превосходную анодированную поверхность для архитектурного применения.
Алюминий 6063 практически не содержит меди и имеет низкое содержание железа, что позволяет ему образовывать очень однородную, прозрачную и яркую анодную оксидную пленку при электролитической обработке. 6061 содержит медь (от 0,15 до 0,40 процентов) и хром, которые образуют микрокомпоненты фазовых частиц, которые рассеивают свет, что приводит к немного более темному, сероватому или крапчатому виду после анодирования. Для визуальных архитектурных компонентов 6063 обеспечивает превосходную однородность поверхности и яркость цвета.
Обозначения темперамента указывают на термическую и механическую обработку, примененную к алюминиевому профилю. Например, отпуск Т4 обеспечивает умеренную прочность и высокую пластичность, что делает его подходящим для профилей, требующих холодной гибки после экструзии. Закалка Т5 производится путем закалки на воздухе на экструзионном прессе с последующим искусственным старением, что обеспечивает хорошую прочность и стабильность размеров с минимальной термической деформацией. Закалка Т6 предполагает агрессивную закалку в воде и длительное искусственное старение, позволяющее добиться максимальной прочности на разрыв и твердости несущих конструкций.
Да, алюминиевые профили могут заменить конструкционную сталь во многих несущих конструкциях, обеспечивая снижение веса примерно на 60 процентов. Хотя алюминий имеет примерно одну треть плотности и модуля упругости стали (68,9 ГПа против 200 ГПа), инженеры-строители могут компенсировать более низкую жесткость за счет увеличения глубины поперечного сечения профиля и оптимизации момента инерции сечения. Алюминий также обеспечивает естественную коррозионную стойкость, сокращая долгосрочные затраты на техническое обслуживание, связанные с защитой стали от ржавчины.
Деформация и скручивание обычно возникают в результате неравномерной скорости потока металла через экструзионную матрицу, неравномерного охлаждения по асимметричным поперечным сечениям при выходе профиля из матрицы или неравномерного снятия напряжений во время растяжения. Проектирование профилей с одинаковой толщиной стенок, сбалансированной симметрией поперечного сечения и правильными переходными радиусами помогает обеспечить равномерный поток материала и равномерное охлаждение, сохраняя жесткие допуски по прямолинейности размеров.

Телефон
+86-021-5788 5585
+86-133 8191 2789
электронная почта
Адрес
№ 218, Zhongde Road, город Сяокуньшань, район Сунцзян, Шанхай, Китай
СМИ